~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート!

~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.0
鋳造アイアンができるまでを潜入レポート

米国PING社のヘッドを製造している工場(米国ドルフィン社)に潜入し、鋳造アイアンのヘッドができるまでをお伝えする。ここの製造方法はロストワックス製法を採用。ロウで成形した型にコーティングを施し、その後ロウを溶かすことによって鋳型を得ることから「ロストワックス」と名付けられている。形状・材質を自由にできる加工方法として、多くの工業製品にも取り入れられている。

他ではなかなか見られないアイアンヘッドができるまでを、フォトギャラリー形式で一挙公開。(米国アリゾナ州フェニックス/宮田卓磨)
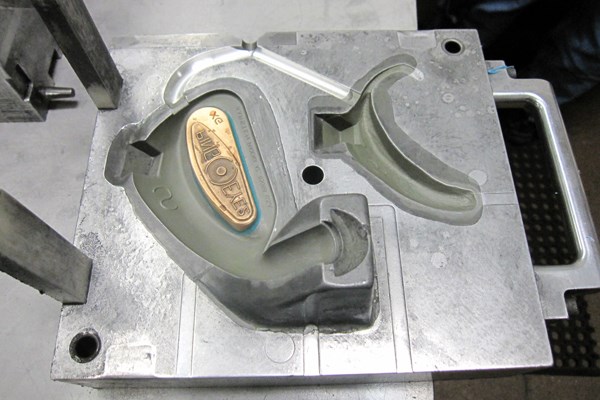
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.1
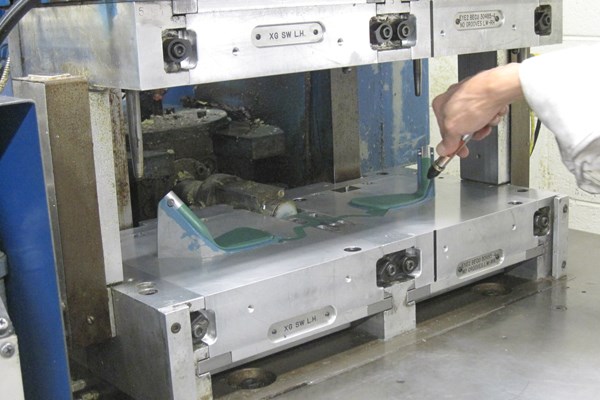
1.まずロウの型を成形するための金型を作成する
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.2
2.次にその金型にロウを流し込んでヘッド形状の形状を作る
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.3
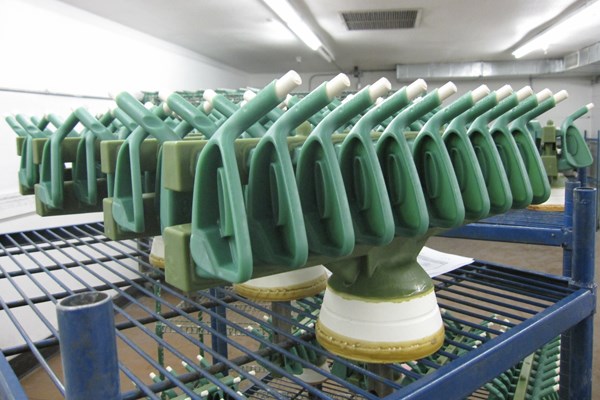
3.ロウで出来たヘッドのパーツを複数つなげて「ツリー」を作成する
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.4
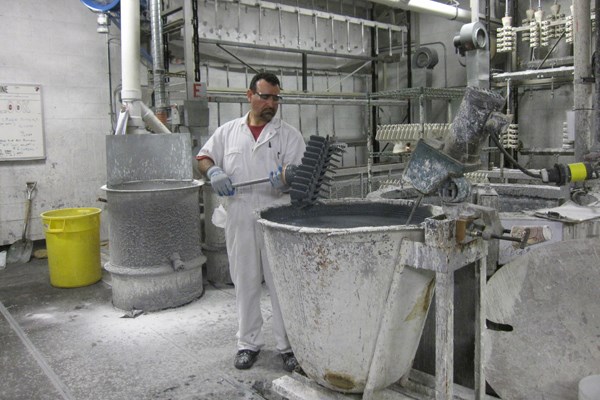
4.ツリーに特殊な液体をつけてから
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.5
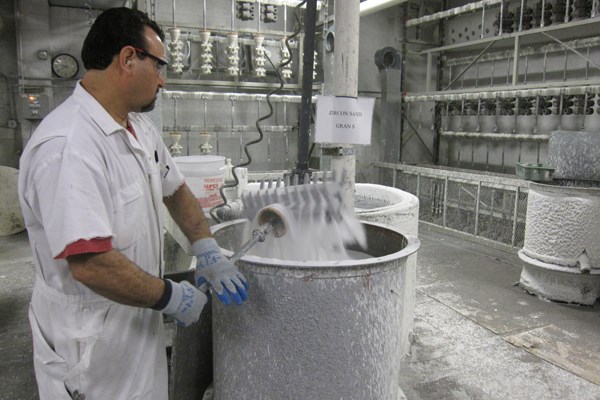
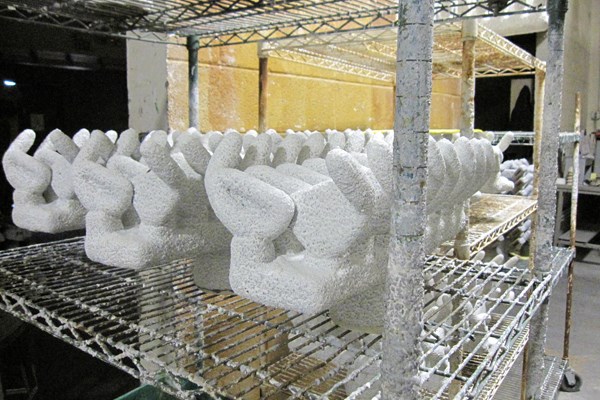
5.セラミックの粉を吹きつけ、鋳型を成形していく
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.6
6.乾燥させてからこの工程を何度も繰り返し、何重ものセラミックコーティングを施す
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.7
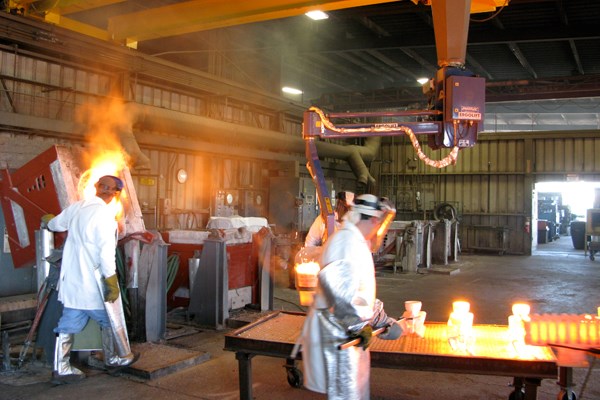
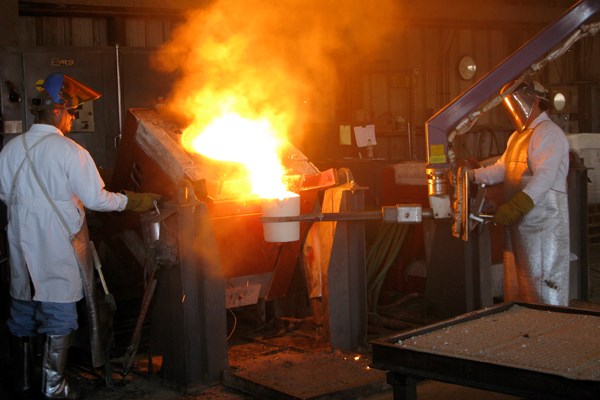
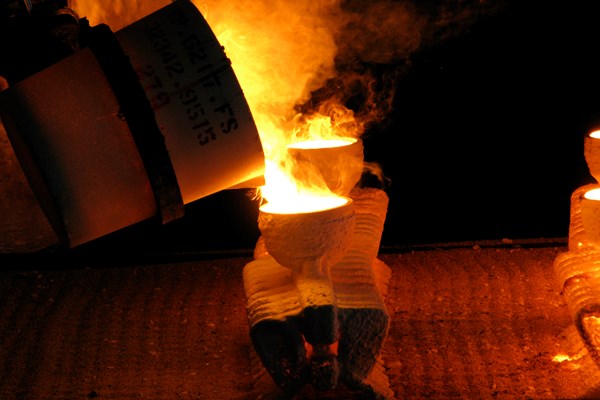
7.いよいよメインイベント!鋳型に鉄を流し込む作業に入る
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.8
8.大きな釜でステンレスを溶かす。ヘッドにならないツリーの部分は再利用している
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.9
9.ステンレスの温度は2000度。ひび割れを防止するため鋳型も同じくらいに温めてからステンレスを流し込む
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.10
10.流し込んだ後は、自然冷却してステンレスが固まるのを待つ
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.11
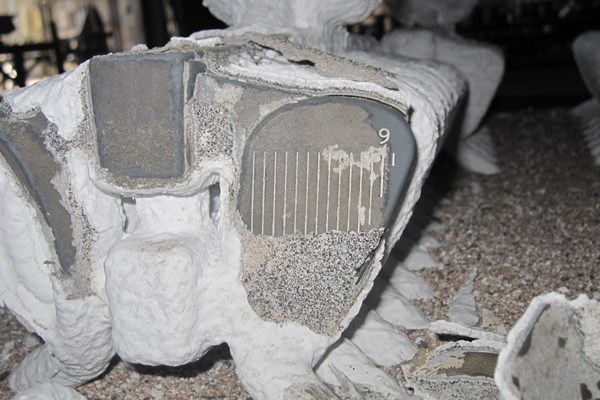
11.ステンレスが固まったら、大きなハンマーでツリーごと叩き、鋳型となっていたセラミックの殻を落とす
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.12
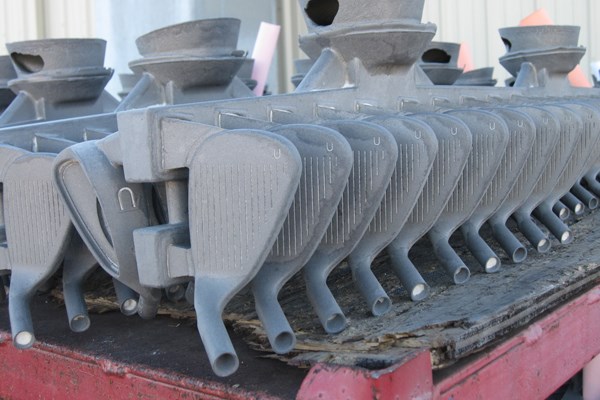
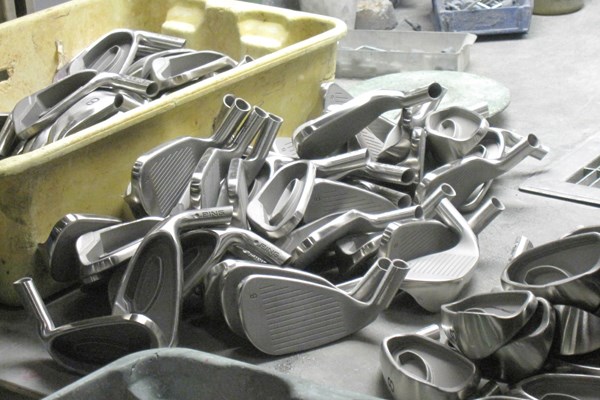
12.ツリー状になっているヘッドの束を、ヘッド単体に切り離す
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.13
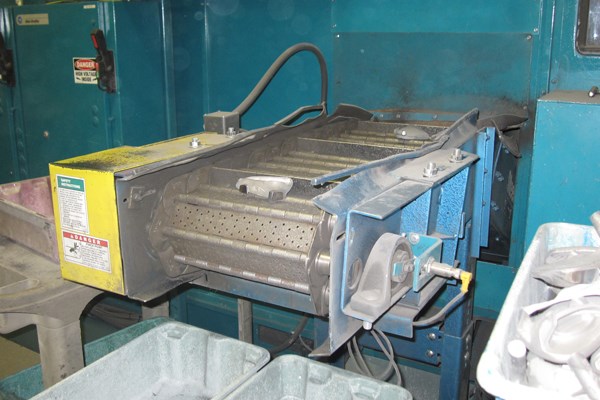
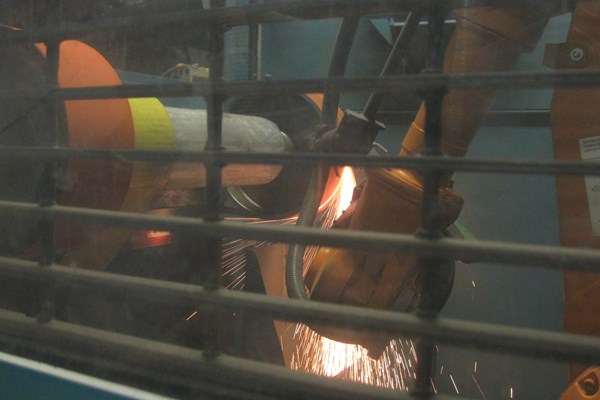
13.切り離した時のバリなど大まかな研磨を機械で行う
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.14
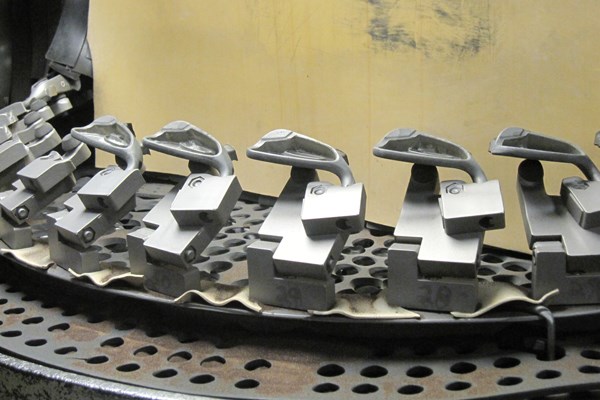
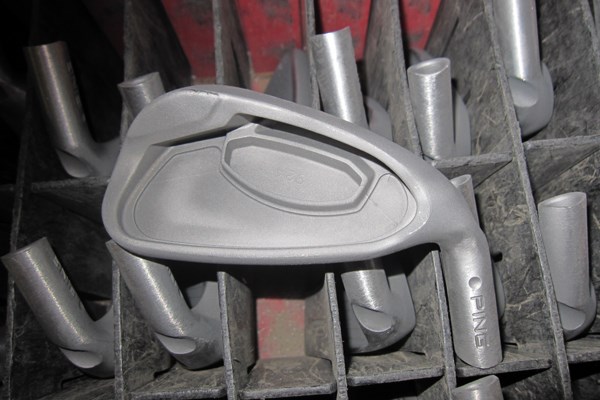
14.ヘッドをサンドブラストにかけ、表面の研磨を行う
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.15
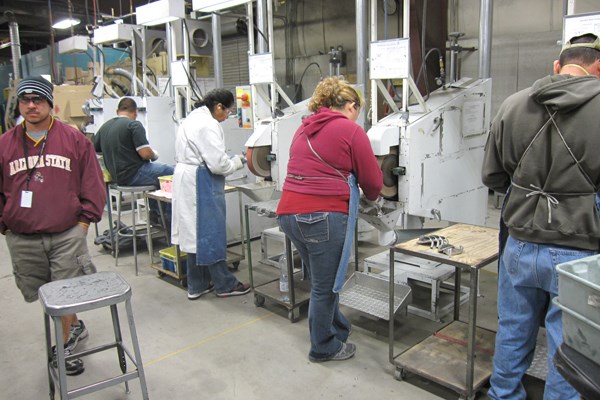
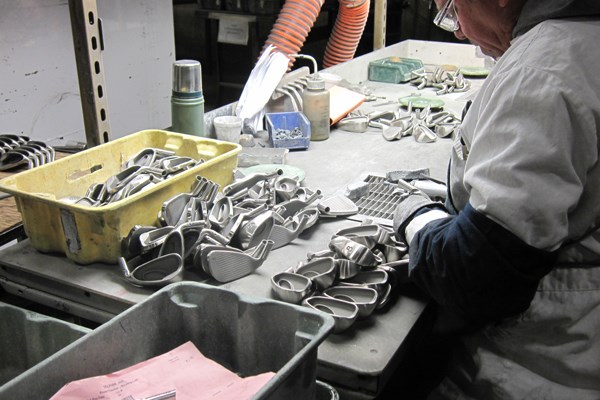
15.ここからは職人の出番。ヘッド1つ1つを丁寧に研磨し、大部分の研磨を行う
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.16
16.さらにホーゼル部分や細かい部分を研磨する
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.17
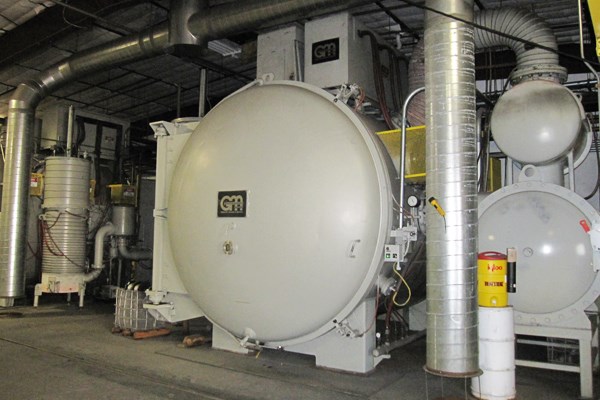
17.オートクレーブで真空状態にして高温で熱処理する。この行程のおかげで、PINGのアイアンはステンレスでありながら角度調整が可能になっている
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.18
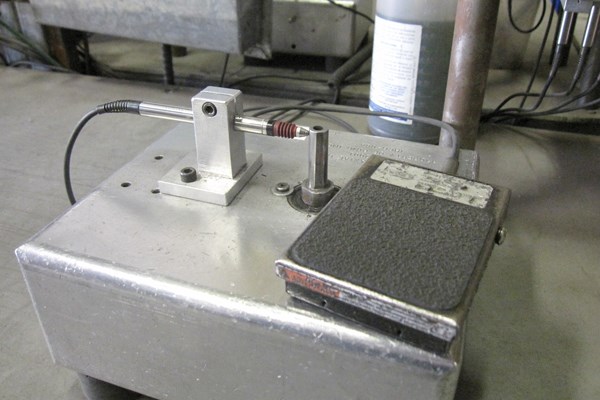
18.完成後は数値を測定し、欠陥品がないかチェックを行う
~番外編 工場見学、鋳造アイアンができるまで~ 米国PING本社に潜入レポート! NO.19
19.これで鋳造ヘッドが出来上がり。ヘッドの装飾や表面の仕上げなどは組立工程で行う
この記事の画像をすべて見る
広告の後にも続きます

アクセスランキング

  • 総合
  • ツアー
  • レッスン
  • ギア情報

SPECIALコンテンツPR

特集記事PR

こちらもおすすめ

GDOサービス

GDOのサービス